

什麼是塑膠射出成型?一次了解原理、流程、材料與應用
什麼是塑膠射出成型?
塑膠射出成型是一種常見且高效率的塑膠加工技術。製程主要是將塑膠原料加熱至適合的熔融狀態,再透過射出機將材料注入模具型腔,經過射出、保壓、冷卻與脫模後,形成所需要的產品形狀。
由於射出成型可製造結構較複雜的產品,並具有生產效率高、產品一致性佳、材料選擇多元及適合大量生產等特性,因此廣泛應用於電子產品、汽機車零件、家用品、醫療相關產品及各式工業零件。若搭配不同的工程塑膠或高性能材料,也能依產品需求進一步因應耐熱、耐衝擊、阻燃、耐化學性或其他特殊使用條件。
塑膠射出成的主要優點如下:
可製造複雜且具一致性的產品
塑膠射出成型可透過模具一次形成較複雜的產品結構。當產品設計、模具與成型條件控制得當時,可以在大量生產過程中維持相對穩定的產品尺寸與外觀一致性。
對於具有特定結構、曲面、孔位或組裝需求的塑膠零件,也可以在產品與模具設計階段一併考量,減少部分後續加工需求。
適合大量生產
適用於大規模生產,提升成品一致性,在高速發展下,高效生產是降低成本的主要階段,射出成型依據產品的肉厚大小與結構複雜程度,大部分的塑膠射出成型,成型一個的產品週期約40s~120s,其大量生產的效益與速度,遠大於其它的加工製程,再依據合理設計的模具合理與優良的射出成型條件,產品的尺寸變異可控制在合理的範圍內,使得零件在產品組裝與實際應用都能符合各種需求。
材料多樣性
可根據需求選擇 ABS、PP、PE、PC 等不同材料,從泛用塑膠、工程塑膠到高性能工程塑膠,都有不同的材料特性與應用範圍。因應各種不同的使用環境,可以適切的選用所需材料,亦可依增添的需求,如抗紫外線、光安定、抗老化、抗氧化、填充劑補強、UL94防火、抗靜電、導電等等不同的需求。
用生活例子解釋射出成型
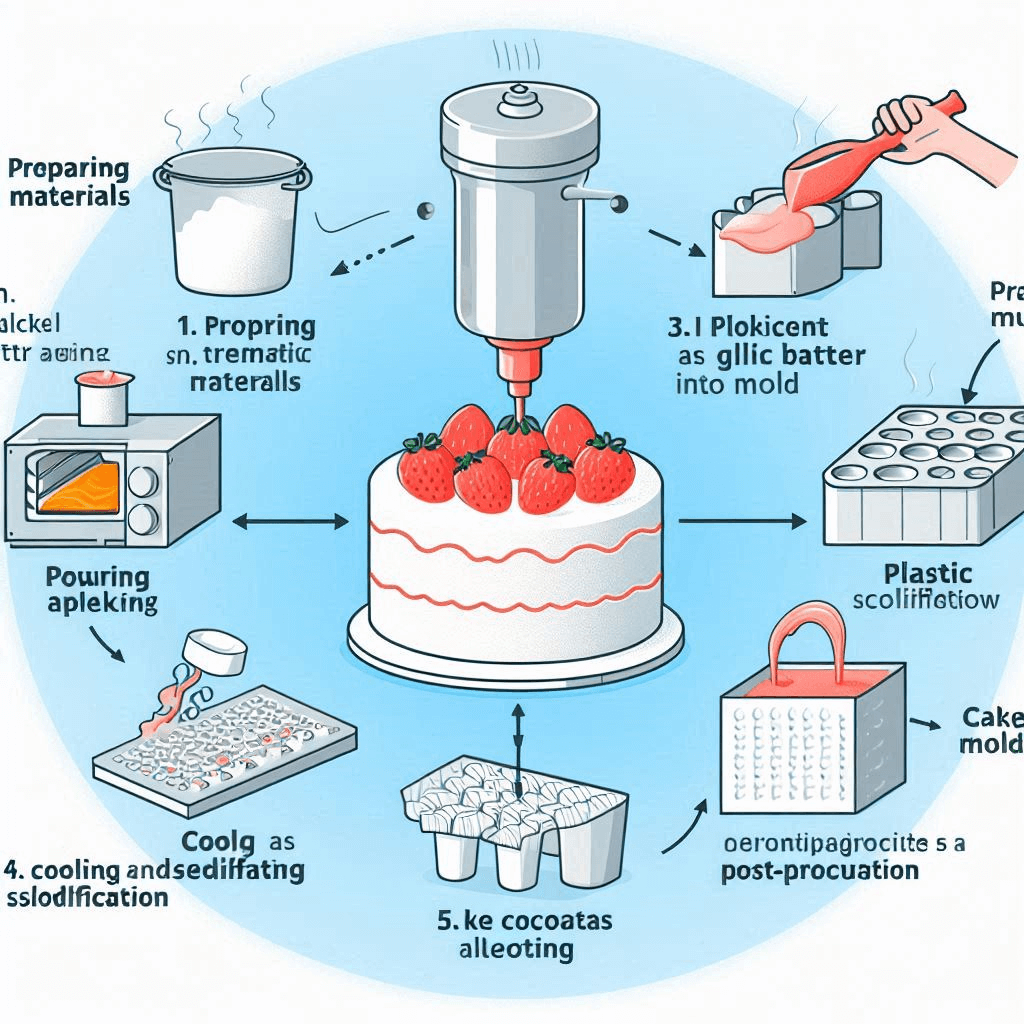
想像你要做一個蛋糕:
- 準備材料:
你需要麵粉、雞蛋、奶油,這些對應到射出成型中的塑膠原料。 - 加熱與混合:
你把材料攪拌均勻並放進烤箱加熱,這對應到塑膠熔融的過程,讓塑膠變得流動。 - 倒入模具:
你把麵糊倒進蛋糕模具,這和射出塑膠到模具內的過程類似。 - 冷卻與定型:
烤好後,蛋糕冷卻變得堅固,就像塑膠在模具內冷卻定型。 - 脫模與裝飾:你把蛋糕取出並進行裝飾,就像塑膠產品脫模後進行後加工。
這就是塑膠射出成型最基本的概念:讓塑膠材料在適當的熔融狀態下進入模具,再經過冷卻與定型形成產品。 不過,實際射出製造比上述例子複雜許多,材料特性、模具設計、射出速度、壓力、溫度與冷卻條件,都可能進一步影響最終的成型品質。
塑膠在模具中是怎麼流動的?
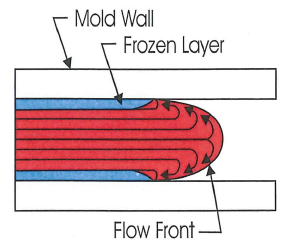
熔融後的塑膠並不像水一樣具有固定的流動特性,而具有非牛頓流體的特性,其黏度會受到溫度、剪切速率與加工條件影響。
在模具充填過程中,塑膠常呈現所謂的「噴泉流(Fountain Flow)」現象,材料從流動前緣向模穴表面展開並逐步充填型腔。因此,材料本身的流動性,以及模具的流道、澆口位置與射出條件,都可能影響塑膠充填的狀況與最終成型品質。
塑膠射出成型的完整流程
塑膠射出成型是一種高效、精密的製造技術,主要透過熔融、射出、冷卻來塑造產品。過程如下:
- 原料準備
依產品需求選擇適合的塑膠材料,例如 ABS、PP、PE、PC、PA 等。部分塑膠材料在射出前需要先進行適當的乾燥處理,以控制材料含水率。不同材料的吸濕性與乾燥條件不同,部分材料可能需要搭配除濕乾燥設備或真空乾燥設備,避免水分影響後續成型品質。
- 熔融與塑化
射出機料管加熱,使塑膠顆粒達到適當熔融狀態,確保良好流動性,以及良好的混合性、也要確保塑膠原料在料管中的品質一致性,不能含有水氣、空氣,若有混色需求,更是需要確保顏色的均勻度。
- 高壓射出與模具充填
熔融塑膠在高壓下充填入模具腔體,透過優良的流道設計,豎流道、主流道、支流道、澆口,充填至模具型腔中的產品區域,確保塑膠均勻填充至模具內,其充填速度與壓力也關乎著產品的品質。
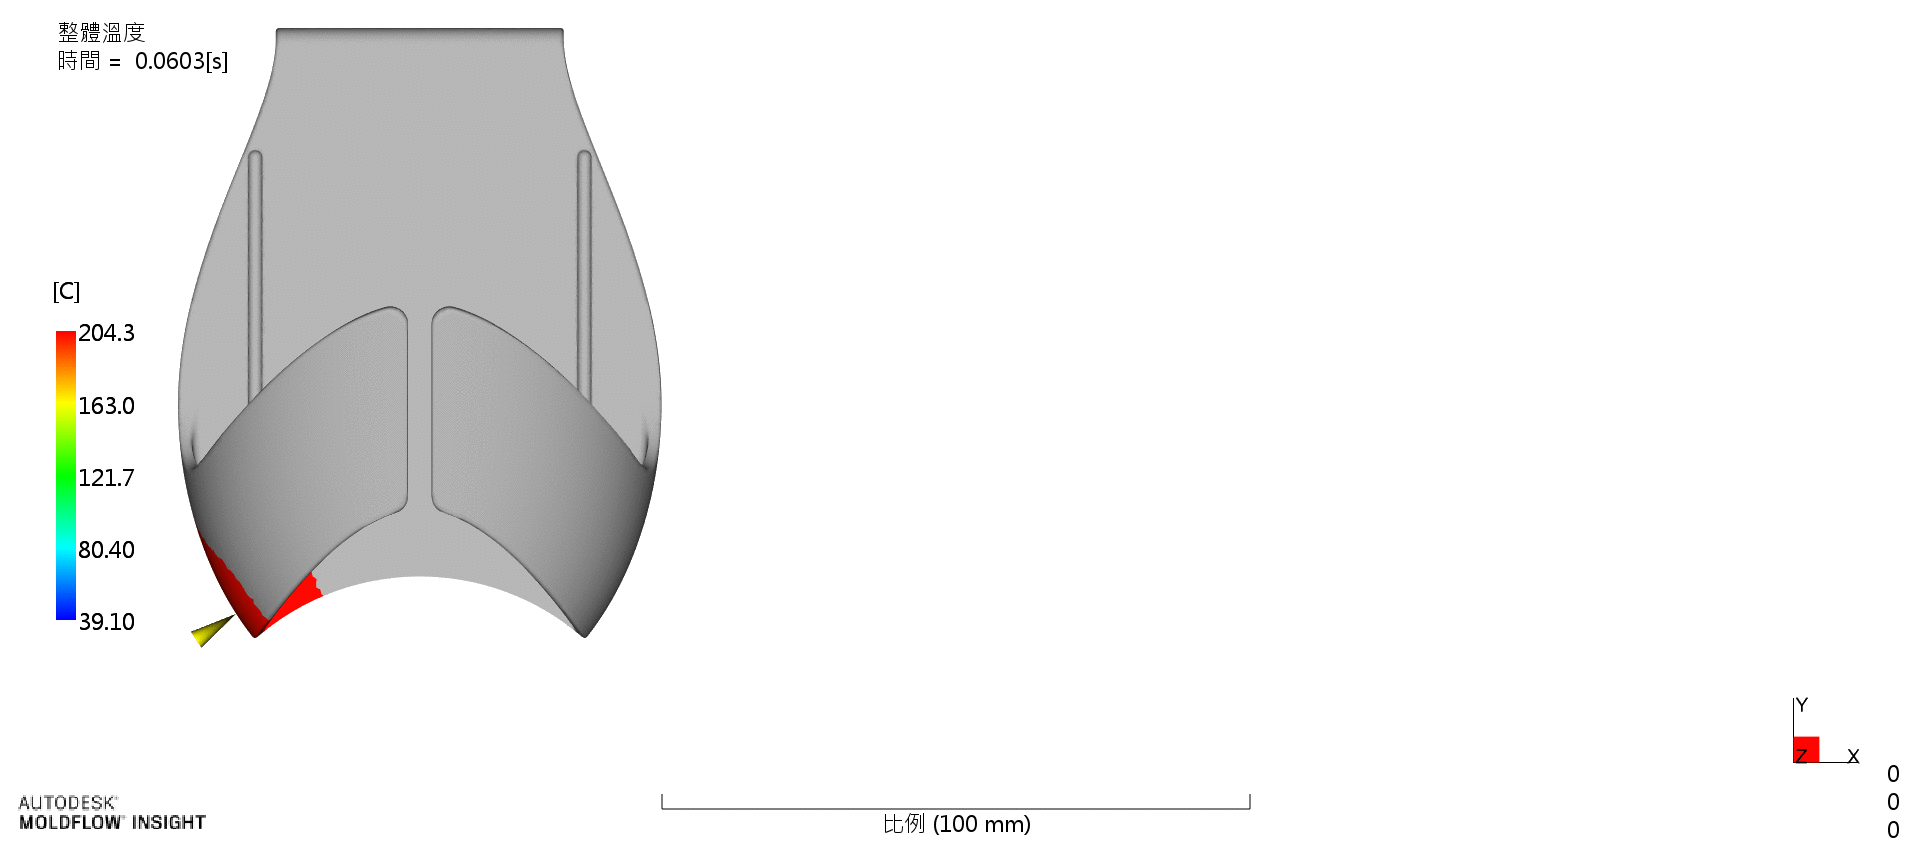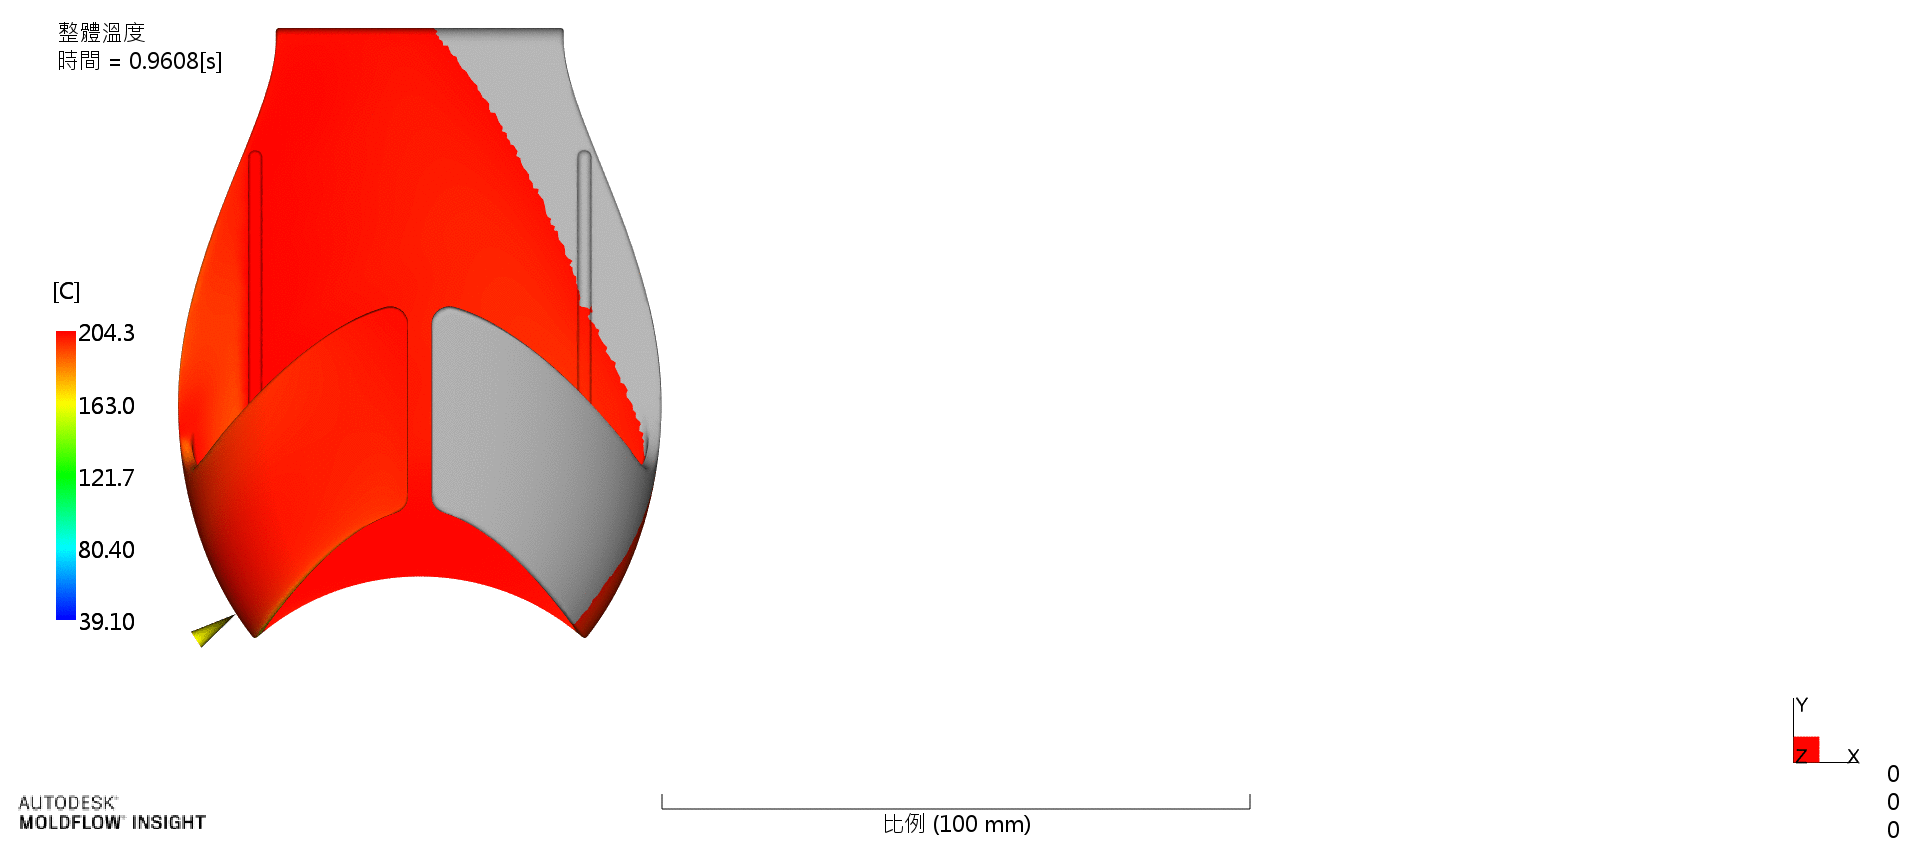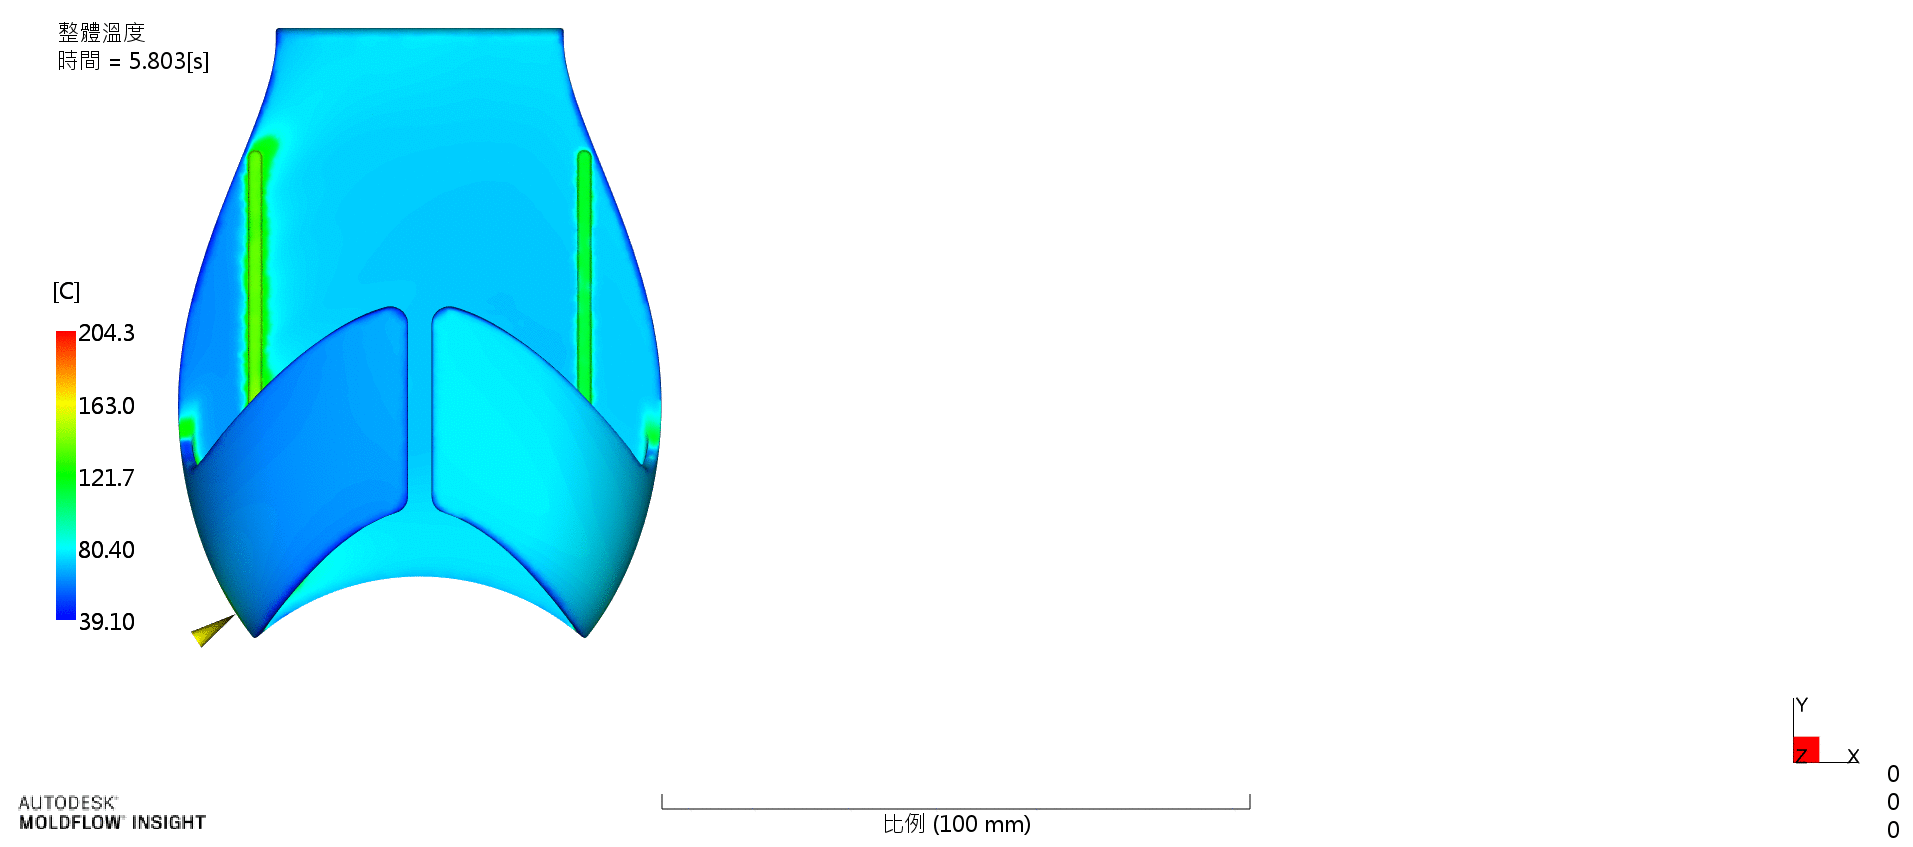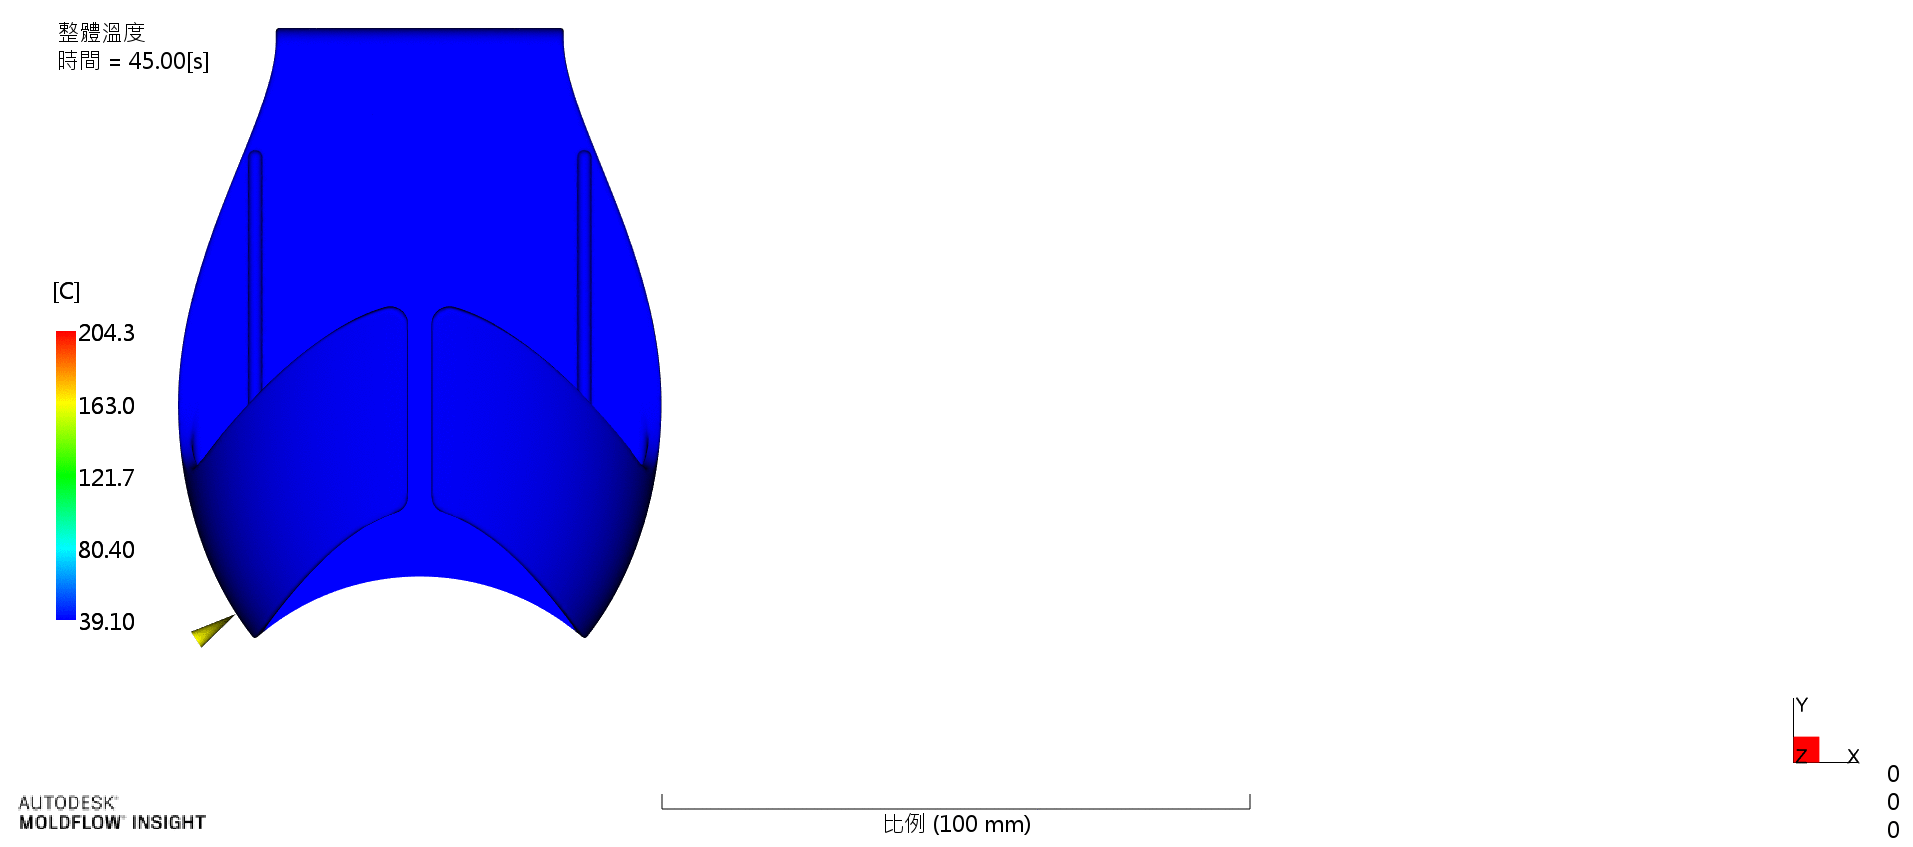
不同產品的結構、肉厚與材料特性,都會影響適合的射出條件。因此,在產品與模具設計階段,就需要同步考量後續材料充填與實際量產的可行性。
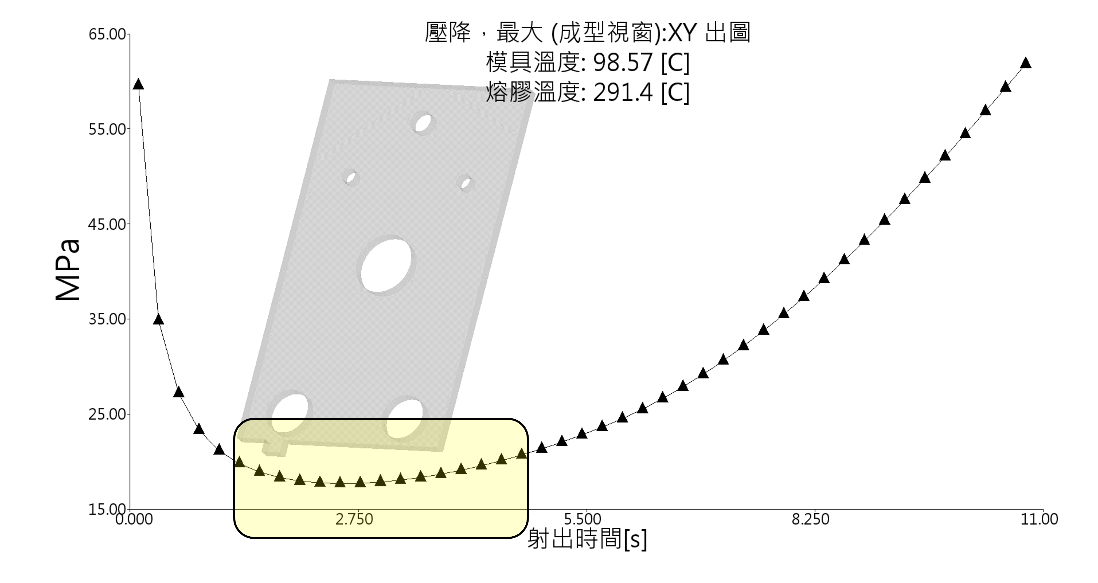
- 保壓與冷卻
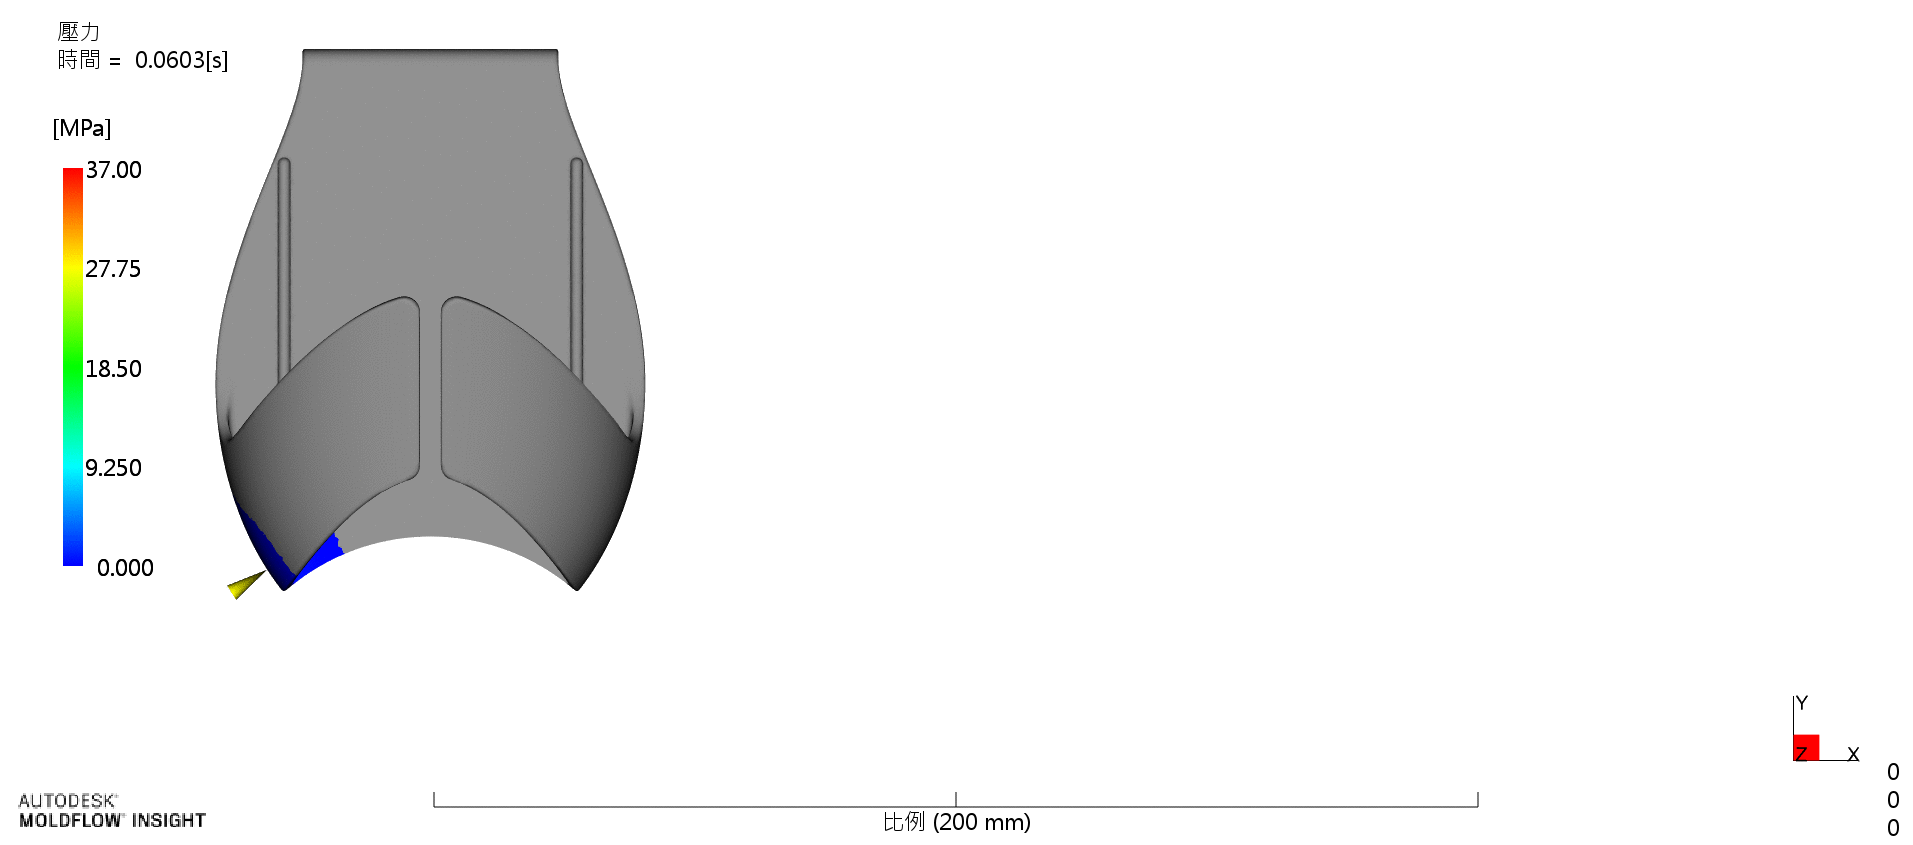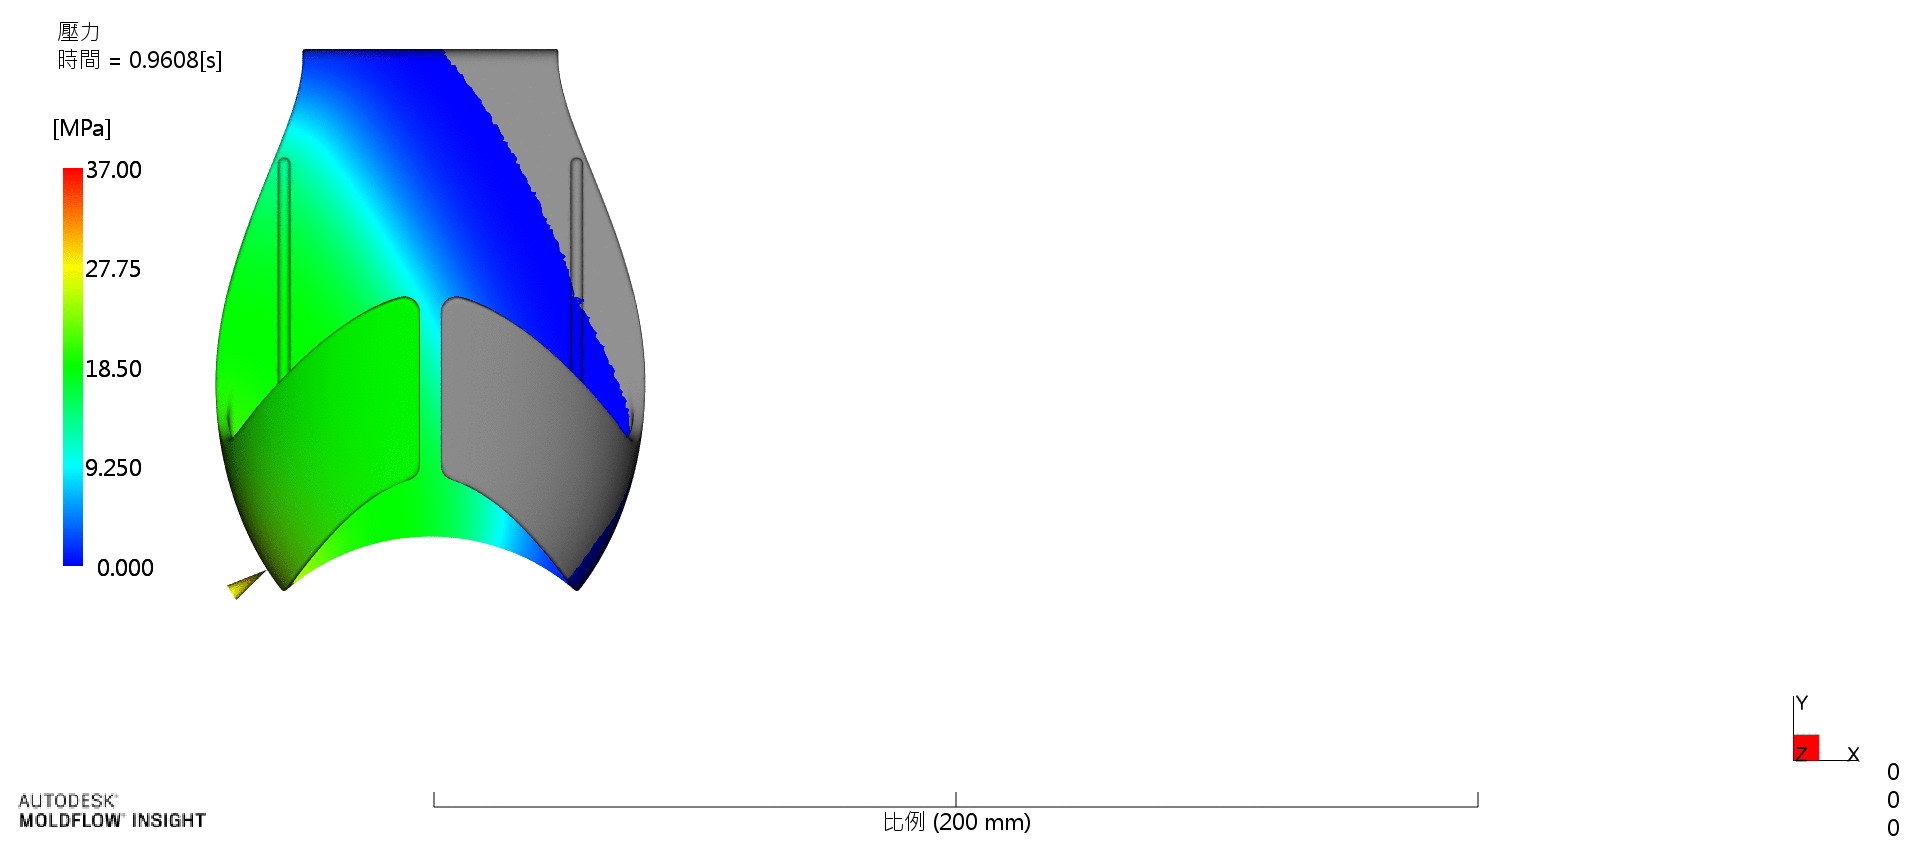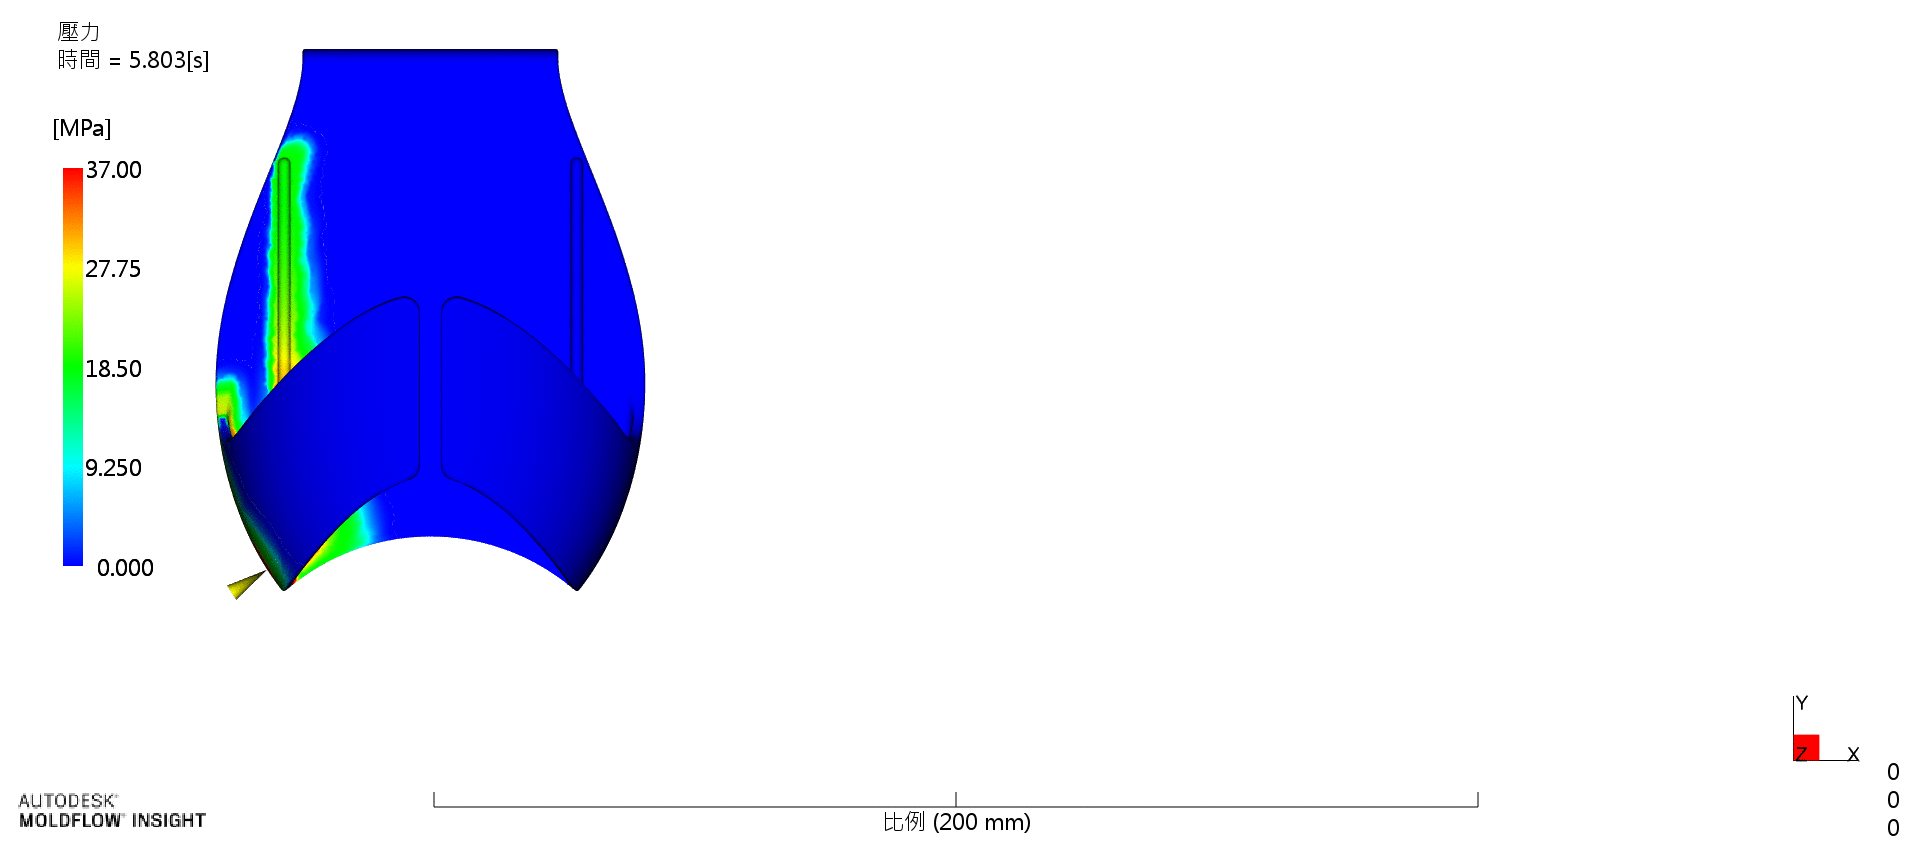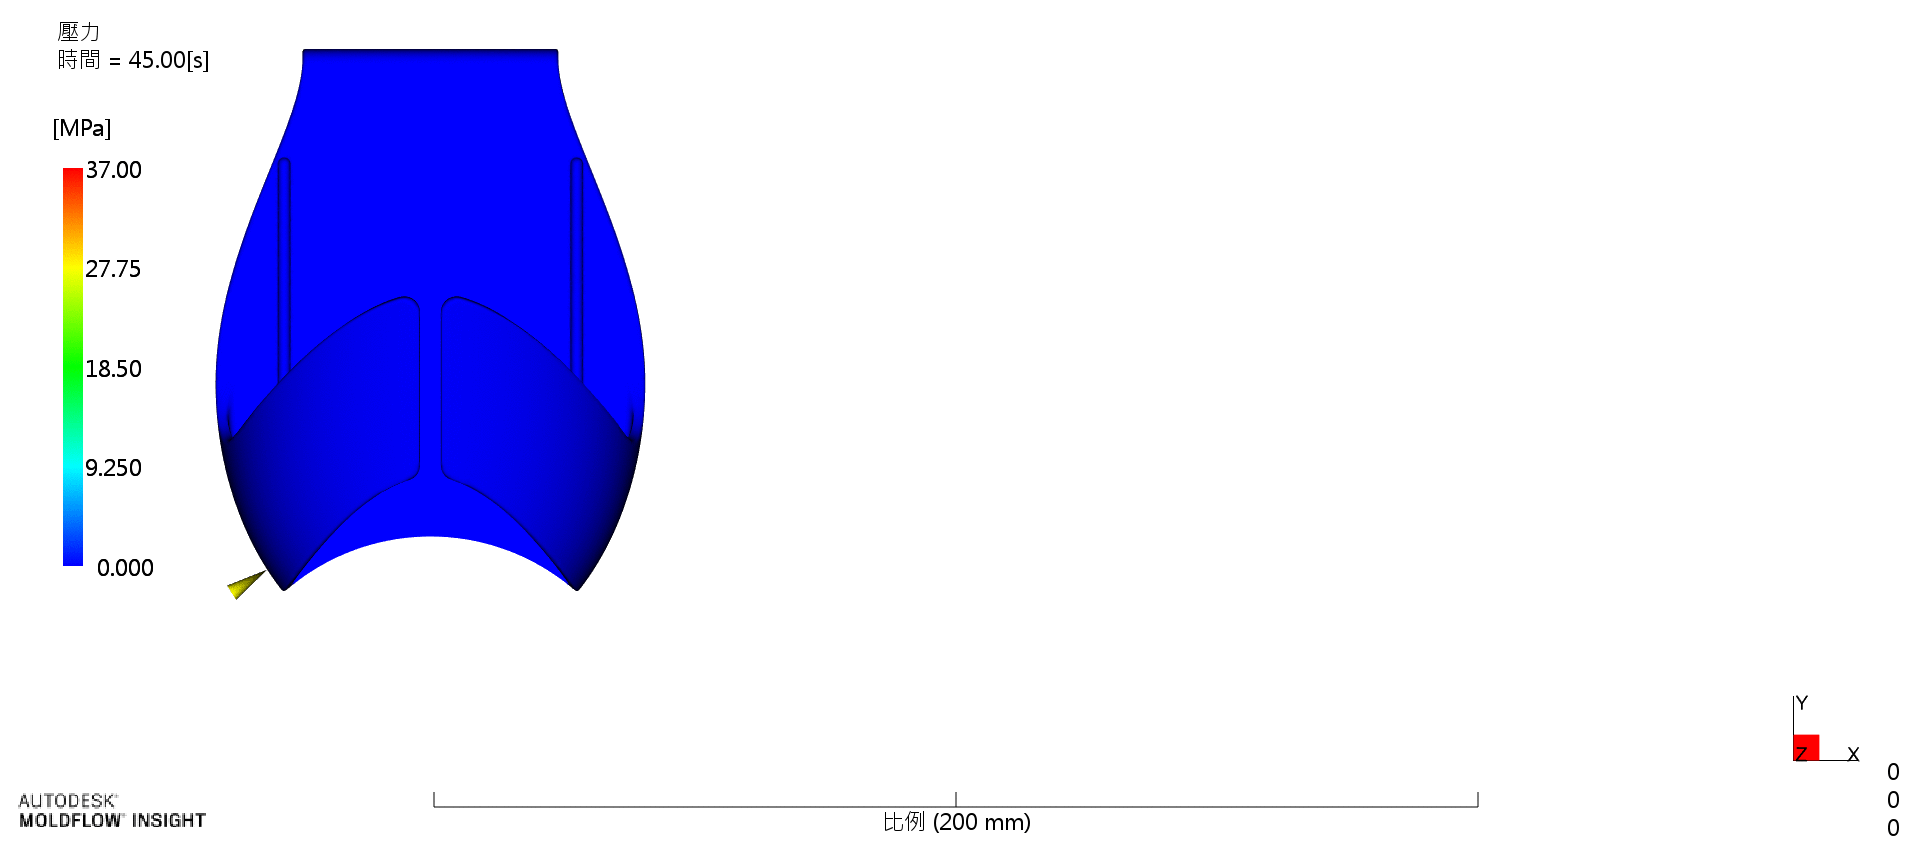
當模具接近充填完成後,會進入保壓階段,透過適當的壓力補償塑膠材料在冷卻過程中產生的體積收縮,協助維持產品尺寸與外觀穩定。接著透過模具的冷卻系統,使塑膠逐步降溫並定型。
冷卻速度與冷卻是否均勻,也會影響產品尺寸、收縮、翹曲及整體成型週期,因此冷卻系統也是模具設計與射出製程中相當重要的一環。
- 脫模與品質檢測
模具打開後,藉由頂出系統或中子油壓系統,將產品分離模具,人工取出或手臂取出,並進行外觀確認與精密檢測,確保符合規格需求。
- 後加工與組裝
有些零件還需要進行二次加工或三次加工,如拋光、噴漆、雷射雕刻、印刷、熱轉印或組裝等處理,提升產品質感與功能性。
塑膠射出成型廣泛應用於汽機車、電子電器、家用品、醫療、工業設備及其他塑膠零組件。不同產業與產品對材料、尺寸、外觀及品質的要求不同,因此實際射出方式也需要依產品需求進一步評估。
影響塑膠射出生產效率的關鍵要素
射出成型的週期會受到產品尺寸、肉厚、材料、模具設計與冷卻條件影響。透過合理的產品與模具設計,以及穩定的製程條件,可以進一步提升整體生產效率。
透過機械手臂自動取件、射出機數據控制,確保每個產品尺寸一致,減少人為誤差。
射出速度、壓力、溫度、保壓與冷卻等製程條件,都會影響產品品質。建立適合產品的成型條件,是維持量產品質穩定的重要環節。
塑透過合理的產品、模具與流道設計,可以減少不必要的材料使用。部分製程材料是否適合回收再利用,則需要依材料種類、產品規範與品質要求進一步評估。
如何提升生產效率?選擇葉合佑實業有限公司
塑膠射出成型並不是只要將材料加熱、注入模具,就能得到穩定的產品。實際成型品質會同時受到產品結構、材料特性、模具設計與製程條件等因素影響。例如,不同塑膠具有不同的流動性、收縮率、耐熱性與吸濕性;產品本身的肉厚與結構會影響材料充填與冷卻;模具的流道、澆口與冷卻設計,也會進一步影響成型結果。
進入實際生產後,射出速度、壓力、溫度、保壓與冷卻時間等條件,同樣需要依材料與產品狀況進行調整。因此,塑膠射出成型其實是一個需要整合材料、產品設計、模具與製程條件的製造技術。
在葉合佑實業有限公司,我們透過以下技術提升射出成型的高效生產能力:
✔ 智能射出機 – 透過AI數據分析,即時調整射出參數,提高生產穩定性
✔ 模流分析優化 – 預測塑膠填充狀況,減少試模時間,提高生產速度
✔ 精密模具設計 – 確保塑膠流動均勻,降低不良率,提高生產良品率
✔ 一條龍生產整合 – 從設計到製造全面整合,減少跨部門協調時間
高效生產不只是數量上的提升,更關鍵的是品質與成本的最佳平衡,透過技術創新與智能化管理,我們確保每一批產品都符合高品質、高效率的標準。如果您希望進一步優化生產流程,我們可以提供更多客製化解決方案,隨時與我們聯繫!